-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
Nøkkelpunkter for kvalitetskontroll i strandingsprosessen ved produksjon av ledninger og kabler
Som en kjernekomponent i lednings- og kabelproduksjonsprosessen har strandingsprosessen en avgjørende innvirkning på kabelens ledningseffektivitet, mekaniske bæreevne og omfattende levetid. Selv om operasjonsprosessen til denne prosessen virker rutinemessig, kan det lett føre til skjulte kvalitetsrisikoer hvis det er en liten forglemmelse i detaljkontrollen. Denne artikkelen sorterer systematisk ut de viktigste kvalitetskontrollpunktene i hele prosessen med strandingsoperasjoner, og dekker prosessutførelsesspesifikasjoner og kontrollmekanismer på stedet, og hjelper produksjonspersonell med nøyaktig å unngå operasjonelle misforståelser og jevnlig fremme forbedring av kabelproduktkvalitet.
- Inspeksjon av enkelttrådsdiameter før du går på nett: Kontroller strengt enkelttrådsdiameteren for å sikre at avviket i enkelttråddiameteren må være innenfor området spesifisert av prosessen, og eliminer motstandsfluktuasjoner eller løs vridning forårsaket av ujevne tråddiametre;
2. Kvalitetsinspeksjon av enkelttrådens utseende: Omfattende inspeksjon av utseendestatusen til enkelttråden, krever glatt overflate, ingen oljeflekker, ingen alvorlig mekanisk skade, ingen alvorlig oksidasjon av kobbertråden, forsikrer at enkeltledningen ikke har skadelige defekter, og unngår brudd i tråden eller ytelsesforringelse etter vridning;
3. Tilpasning og installasjon av formen og trykkhjulet: Velg og installer trykkhjulet, treformen og stålformen i henhold til prosesskravene for å sikre at formåpningen, trykkhjulets spesifikasjoner og strengspesifikasjonene stemmer helt overens, for å unngå løs stranding eller enkelttrådsriper på grunn av feil installasjon;
4. Samsvarsverifisering av strandingsparametere: Kontroller antall enkelttrådede enkelttråder, arrangement, strandingsstigning og strandingsretning for å sikre at alle parametere strengt tatt oppfyller kravene til prosessstandarder;
5. Nøyaktig spenningskontroll: Forhåndsinnstilt og juster utbetalings- og opptrekksspenningen nøyaktig for å sikre at spenningen til hver enkelt linje er jevn og konsistent, og forhindrer at enkeltlinjen blir tynnere på grunn av overdreven spenning, eller fra å bli buet og løst vridd av enkeltlinjen på grunn av for liten spenning;
6. Kontroller utseendekvaliteten til ledningskjernen: Kontroller strengt utseendekvaliteten til ledningskjernen, og krever at den er tett og rund, uten grader eller skarpe kanter som kan skade isolasjonslaget, og ingen buler eller ødelagte enkeltledninger for å unngå defekter som sammenbrudd og utbuling i påfølgende isolasjonsprosesser;
7. Standardisert kontroll av enkelttrådsskjøter: Kontroller strengt håndteringen av enkelttrådsskjøter og krever sveising; avstanden mellom to ledd skal ikke være mindre enn 300 mm. Det er strengt forbudt å vri mer enn to enkeltledninger sammen for å forhindre brudd eller overdreven motstand på grunn av svake skjøter;
8. Nøyaktig kontroll av kabelkvaliteten: Kontroller kabelkvaliteten strengt, og krever at den er flat, uten å krysse eller stable, og kabelstigningen bør tilpasses størrelsen på den trådede tråden og opptakshastigheten for å forhindre at trådkjernen ekstruderes og deformeres eller sitter fast i etterfølgende prosesser på grunn av forvirring i kabelarrangementet.
9. Overvåking av utstyrets driftsstatus: Under driften av utstyret er det strengt forbudt for operatører å forlate stillingene sine uten tillatelse. Det er nødvendig å kontinuerlig sjekke driftsstatusen til utstyret, ta hensyn til endringer i den ytre diameteren til de strandede ledningene og umiddelbart oppdage unormale vibrasjoner og støy fra utstyret for å forhindre kvalitetsulykker forårsaket av utstyrssvikt;
10. Nøyaktig registrering av sirkulasjonsinformasjon: Etter at hver spole med trådkjerne er fjernet fra maskinen, fylles flytkortet og ulike rapporter ut på en standardisert måte, og produktspesifikasjoner, produksjonsparametere og inspeksjonsresultater registreres i detalj for å sikre at sirkulasjonsinformasjonen for halvfabrikata er sporbar og gir nøyaktig grunnlag for etterfølgende prosesser.
Selv om strandingsprosessen bare er en del av kabelproduksjonen, er den relatert til den generelle ytelsen, sikkerheten og påliteligheten til det ferdige produktet. Bare ved å strengt kontrollere prosessparametere, standardisere driftsdetaljer og styrke prosessinspeksjoner kan defekter reduseres fra kilden og produktstabiliteten forbedres. Bare ved å gjøre hver prosess presis og omhyggelig kan vi virkelig bygge et solid kvalitetsgrunnlag for ledninger og kabler og sikre sikkerheten til strømbruk og produktkvalitet.
-
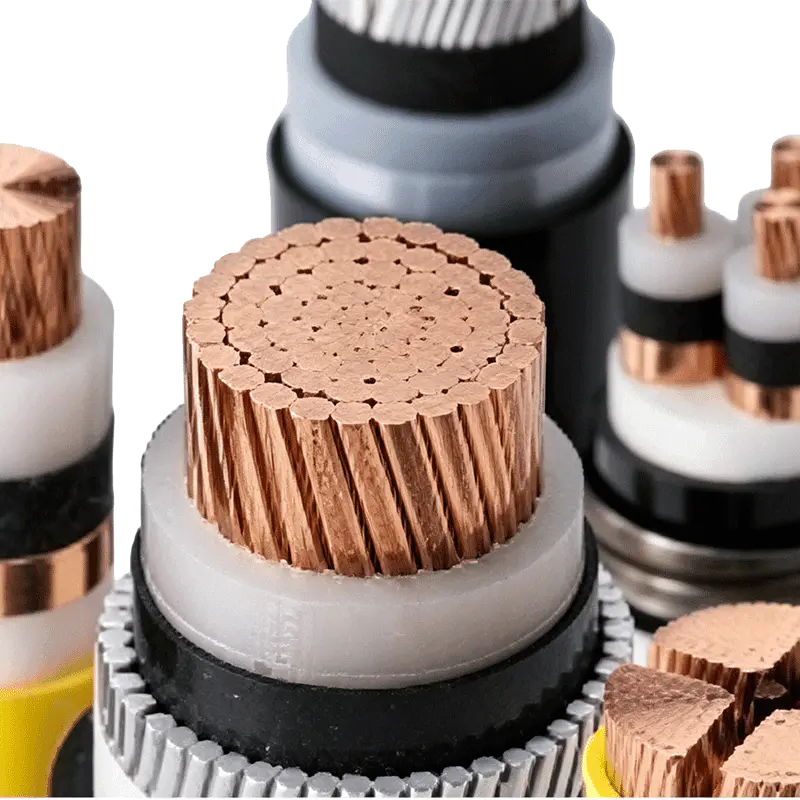
Nominell spenning 3,6/6kV–26/35kV XLPE isolert strømkabel
-
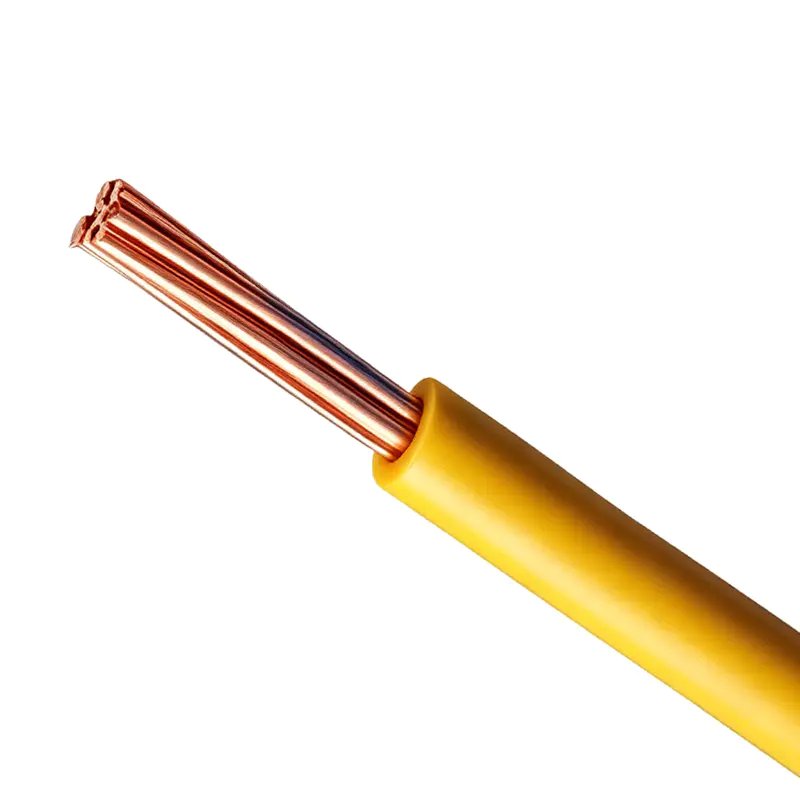
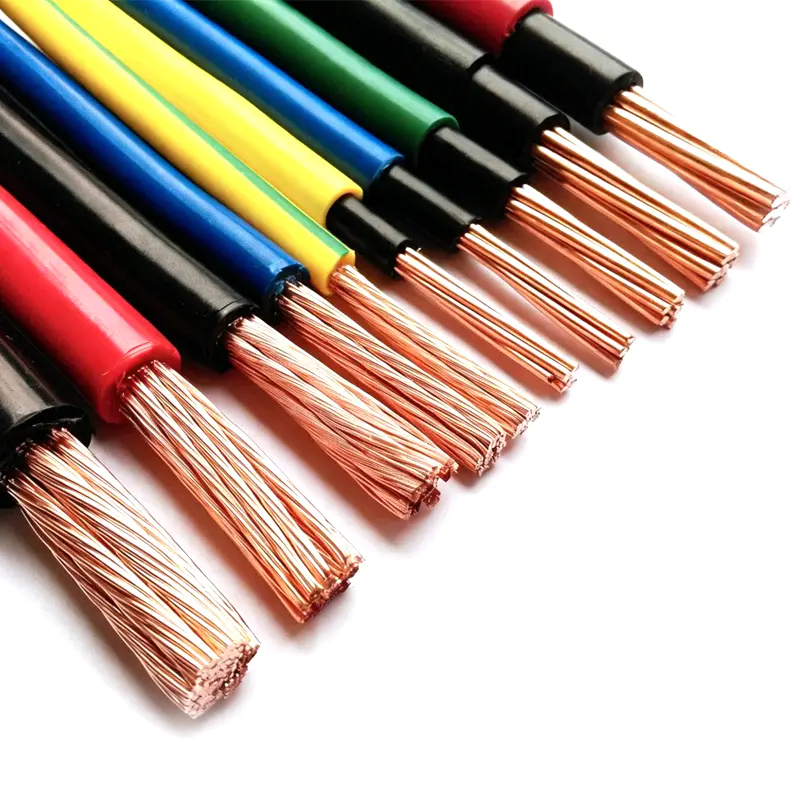
PVC-isolert kabel og ledning (merkespenning 450/750V og lavere)
-
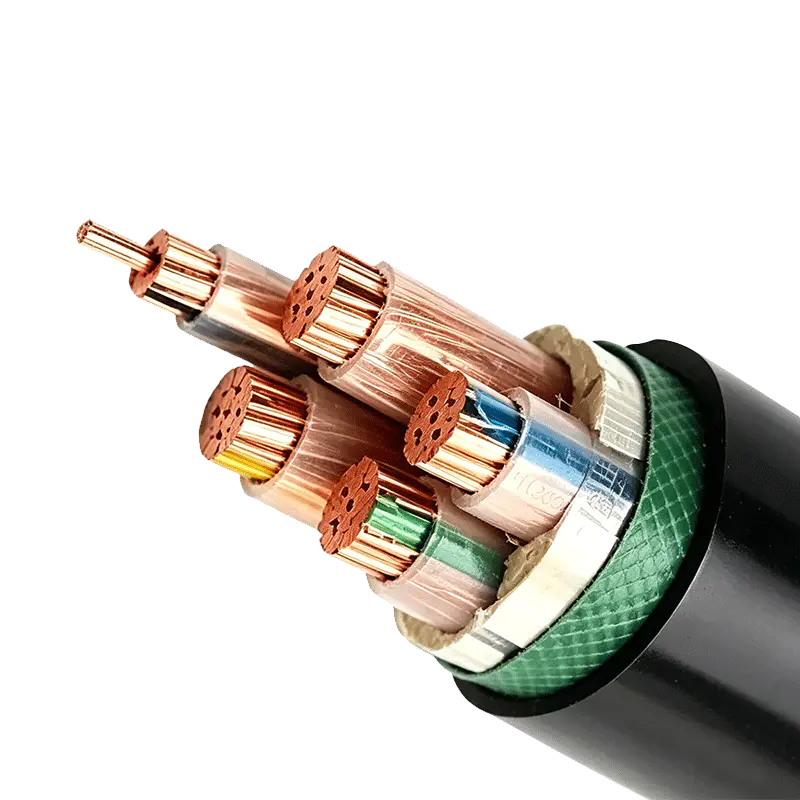
Nominell spenning 0,6/1kV XLPE isolert strømkabel
-
Tverrbundet polyolefin (XLPO) isolert ledning og kabel (merkespenning 450/750V og lavere)
-
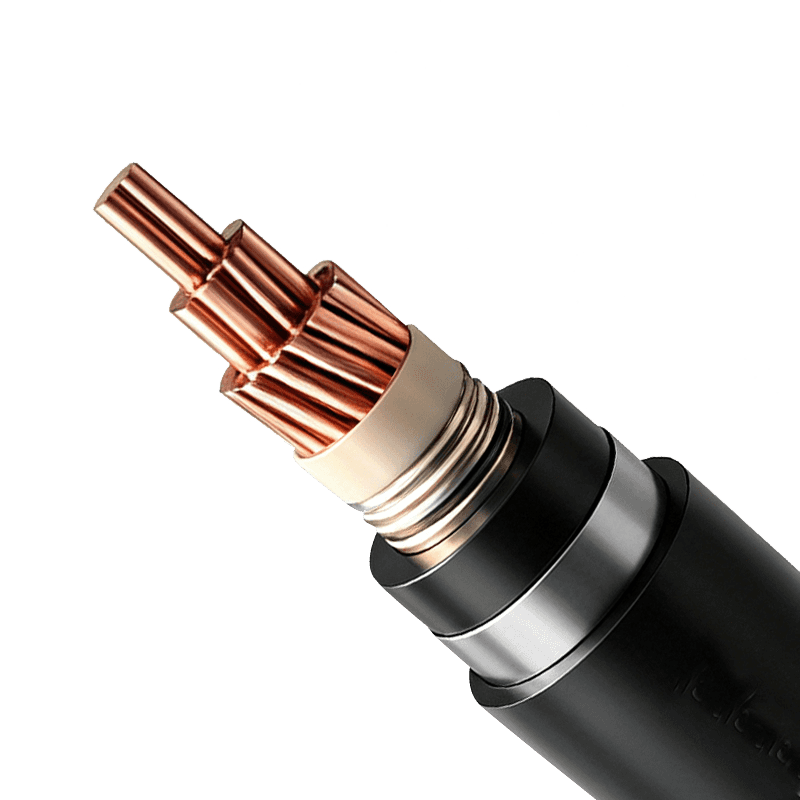
Strømkabel for undergrunns- og bybanetransport (merkespenning 35kV)
Opphavsrett © Wuxi Guanghuan Cable Co., Ltd. Alle rettigheter reservert. Power Cables Manufacturer Electrical Wire And Cable Factory